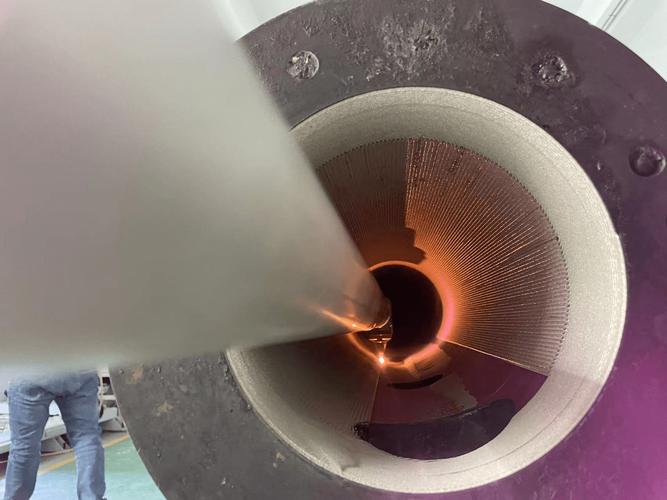
激光烧结:那些没写进教科书的工艺边界
打开烧结腔那一瞬间的意外 上次跟产线调试一批金属结构件,开腔的时候就心里一沉。零件不是整体翘曲,也不是大面积变形,是沿着扫描路径歪歪扭扭开了一道半透的层间裂。 调功率,降扫描速度,改扫描间距,折腾了大半天,裂还是出。后来碰上来送粉末的老供应...
打开烧结腔那一瞬间的意外 上次跟产线调试一批金属结构件,开腔的时候就心里一沉。零件不是整体翘曲,也不是大面积变形,是沿着扫描路径歪歪扭扭开了一道半透的层间裂。 调功率,降扫描速度,改扫描间距,折腾了大半天,裂还是出。后来碰上来送粉末的老供应...
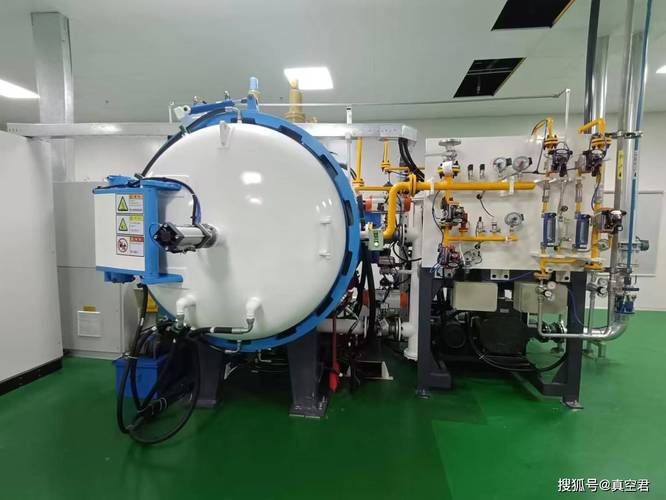
去年给珠三角某碳化硅器件厂做失效分析,120片用微波烧结出来的陶瓷衬底,出窑碎了78片,剩下42片切完片测电阻率,偏差超过30%,直接全废。十几万的料,打了水漂。客户老板拍桌子骂,说供应商吹得神乎其神,什么低温快烧节能50%,结果连合格率都...
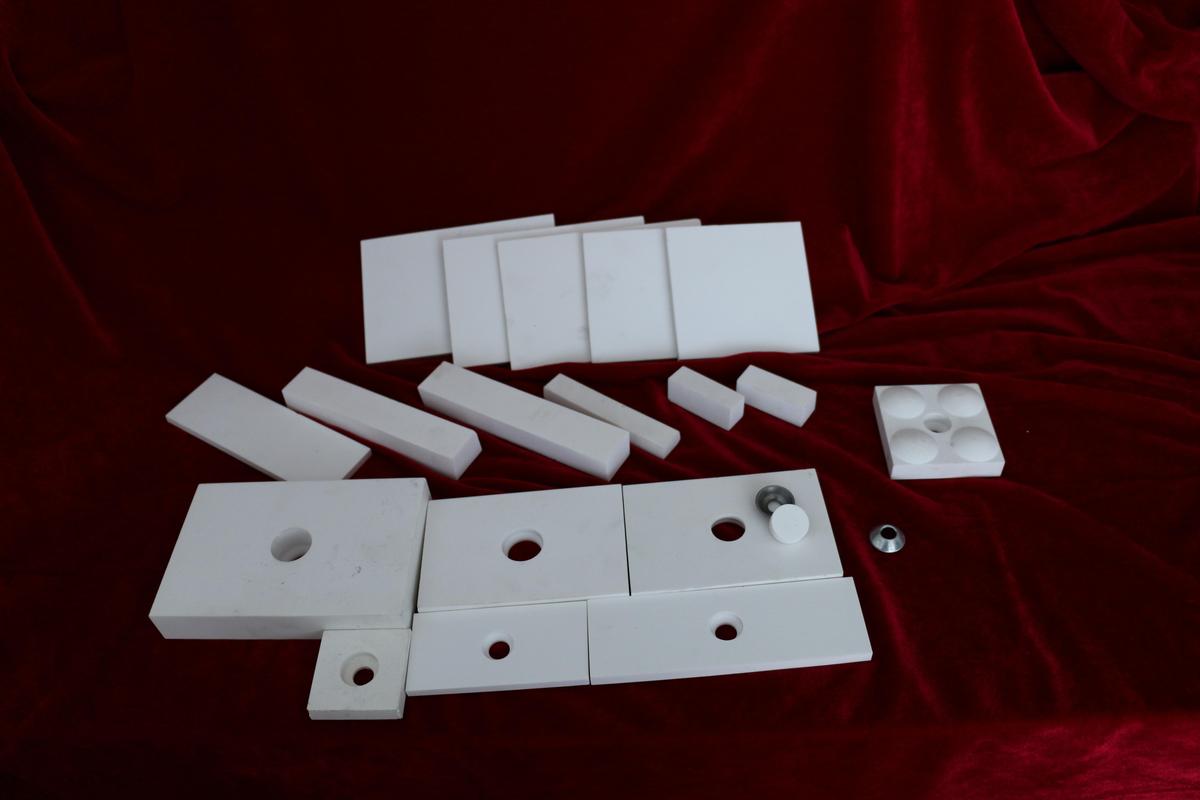
第一次碰放电等离子烧结,是车间刚进新设备那会。一帮做陶瓷的老人凑在观察窗外面,盯着显示屏上蹭蹭往上涨的温度数,都说这东西好用。 一开炉就裂的样品,问题出在哪 当年第一个试产任务,是烧一块直径80mm的95氧化铝陶瓷片,要求致密度98%以上。...
去年我在宜兴见一个做氧化铝陶瓷基板的厂,十条冷等静压线,废了三条,炸了两次模袋,半年亏了小两百万。不是操作工看错压力。是这个工艺天生就带bug。 别信教材里的“密度均匀”,实测就是打脸 说白了冷等静压就是拿液体当传压介质,把软模具包着的粉料...
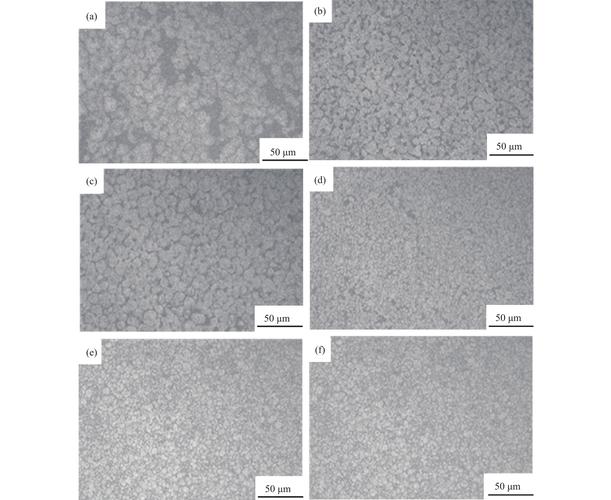
我去年在长三角一个加工厂调增材后处理工艺,碰到一批航空用的钛合金承力接头,打印完CT扫出来全是直径几十微米的内部闭孔隙,送检疲劳强度差了30%,老板急得跳脚。 最后就是靠热等静压救的场。说出来你可能不信,那批零件压完之后,孔隙率直接降到0....
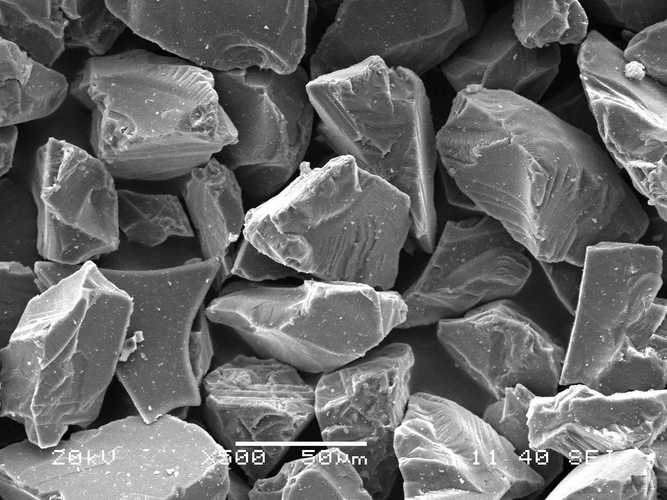
去年在佛山某锂电正极厂处理客诉,3吨预配好的NCM811粉料,按模拟优化后的烧结曲线烧出来,放电容量直接比设计值掉了12%。全废了。老板蹲在窑门口抽烟,一天不到烧了二十万进去。 烧结根本不是“烧硬”,是烧键 很多刚入行的,甚至干了五六年的工...
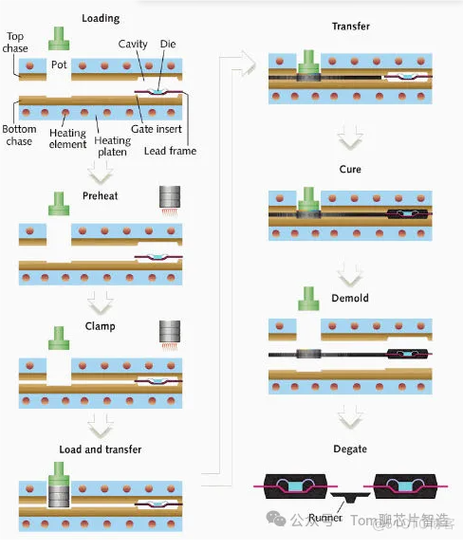
上个月给客户改一款汽车传感器的塑封壳体,差点栽在普通注塑上。0.2mm粗的铜针嵌在里面,一开模偏位率超过30%,换了料降了射压还是不行。最后翻旧笔记本翻出当年老师傅教的传递 molding,改了模架试了一次,偏位率直接降到1%以下。 别把传...
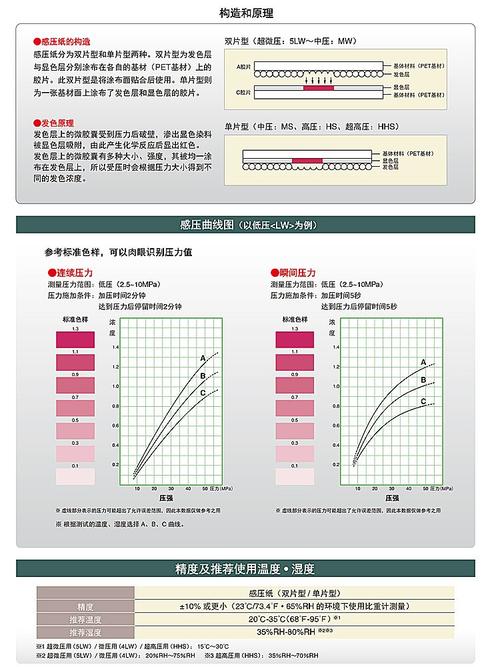
去年某主机厂的17件碳纤维压缩molding后备门,装车三个月全部边缘分层,批量报废,损失近两百万。甲方找了三批专家,没人想到问题出在工艺最基础的地方。 你设定的压力,根本没到料上 说实话,干这行十五年,见过九成的工艺问题,都出在想当然。 ...
十年前在车间调线,第一次碰反应注射成型,就交了好几万的学费。 入行第一次踩的坑 那批活是重卡内饰的门内板骨架包覆,PU发泡,要求表皮和骨架粘得牢,不能起鼓,变形量控制在1毫米以内。我照着以前做注塑的经验,怕填不满模腔,直接把注射压力往上调了...
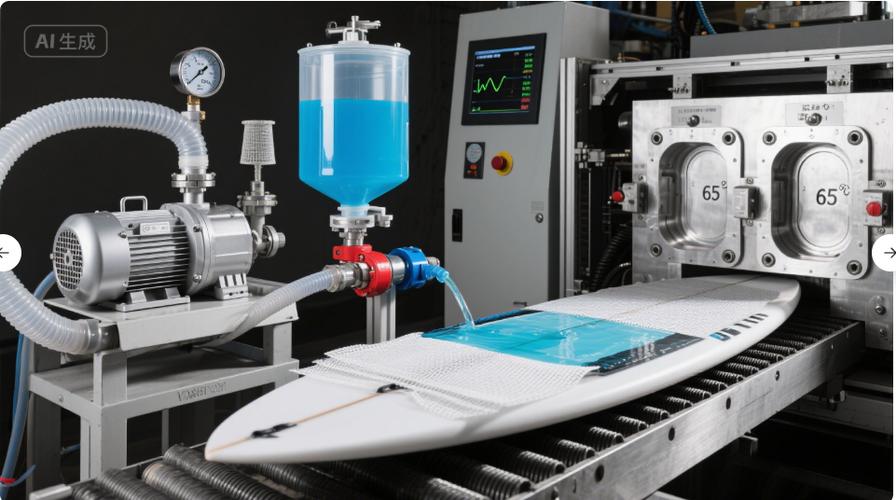
去年给江苏一家做风电叶片副梁的厂子做失效分析,12件批量试制品,7件边角出干斑抽芯,3件变形超差,全废。老板蹲在车间门口抽烟,说当初听卖设备的吹树脂传递模塑低成本易量产,砸了两百万进去,打了水漂。 别被“闭模成型”四个字骗了 说白了,树脂传...